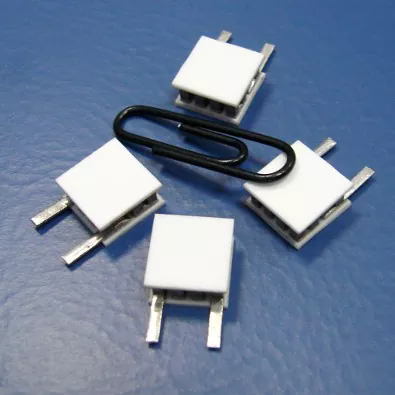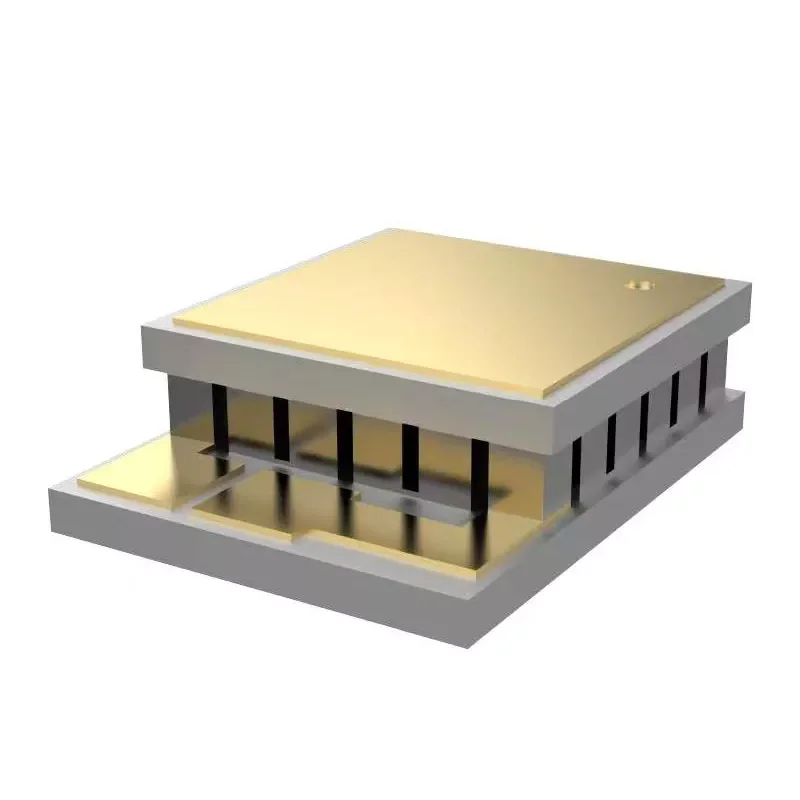
Abstrakt:Termoelektrická chladiaca technológia sa stala nevyhnutnou pre tepelný manažment v mikroelektronike, optických komunikáciách a medicínskych zariadeniach. Strop výkonu každého modulu TEC je však v konečnom dôsledku určený jeho materiálom. Tento článok skúma prečoExtrudované termoelektrické materiálysa ukázali ako lepšia alternatíva ku konvenčným ingotom na zónové tavenie so zameraním na ich hustú textúrovanú mikroštruktúru, zvýšenú mechanickú pevnosť a kritickú schopnosť podporovať hrúbku triesok až do 0,2 mm. Prostredníctvom porovnávacej analýzy výrobných procesov, údajov o mechanických vlastnostiach a prípadových štúdií aplikácií diskusia ukazuje, ako technológia vytláčania premosťuje dlhodobý kompromis medzi termoelektrickou účinnosťou a mechanickou robustnosťou.
- Čím sa extrudované termoelektrické materiály líšia od alternatív zónového tavenia?
- Ako proces extrúzie vytvára hustú štruktúrovanú štruktúru?
- Prečo mechanické vlastnosti určujú minimálnu veľkosť modulu TEC
- Prahová hodnota 0,2 mm: Umožňuje výrobu ultratenkých čipov
- Aplikácie, ktoré vyžadujú extrudované termoelektrické materiály
- Od ingotu k modulu: Výrobná kapacita a kontrola kvality
- Často kladené otázky
Čím sa extrudované termoelektrické materiály líšia od alternatív zónového tavenia?
Voľba medzi extrúziou a zónovým tavením nie je len otázkou preferencie výroby. Určuje celý postup výroby termoelektrických chladičov – od spôsobu krájania ingotov na plátky, cez to, ako tenké môžu byť tieto plátky rozomleté, až po to, koľko z nich prežije fázu krájania bez lámania.
Zónové tavenie je už dlho meradlom výroby vysoko čistých monokryštálov na báze Bi₂Te₃. Smerový proces tuhnutia zarovnáva zrná pozdĺž osi rastu a poskytuje vynikajúcu mobilitu nosiča. Avšak práve toto zarovnanie vytvára štrukturálnu zraniteľnosť. Kryštály Bi₂Te₃ sa ľahko štiepia pozdĺž bazálnej roviny, čo znamená, že počas rezania, stenčovania a montáže je materiál náchylný na odštiepenie a delamináciu – najmä ak cieľová hrúbka klesne pod 0,5 mm.
Spracovanie vytláčaním prebieha zásadne odlišnou cestou. Vychádzajúc z mechanicky legovaných alebo predlisovaných práškov, materiál je tlačený cez matricu pri zvýšenej teplote, čím sa vystavuje silnej plastickej deformácii. Táto deformácia netvorí jednoducho tvar materiálu; obnovuje vnútornú architektúru zrna. Výsledkom je husté, jemnozrnné telo s kontrolovanou kryštalografickou textúrou, ktorá si zachováva anizotropné transportné výhody Bi₂Te₃ a zároveň dramaticky zlepšuje mechanickú integritu.
Praktický dôsledok je významný. Tam, kde zónovo roztavené ingoty môžu poskytnúť prijateľný výkon v štandardných moduloch TEC s výškami nôh 1,0–1,5 mm, materiály vyrábané extrúziou otvárajú dvere architektúram modulov, ktoré boli predtým nepraktické: mikro-TEC s výškou nohy 0,2 mm, viacstupňové kaskády vyžadujúce presnú rozmerovú konzistenciu naprieč každým prvkom a tenkovrstvové riešenia pre priľahlé zariadenia.
Ako proces extrúzie vytvára hustú štruktúrovanú štruktúru?
Pochopenie mikroštrukturálnej transformácie počas extrúzie je nevyhnutné na pochopenie toho, prečo sa tieto materiály správajú odlišne pri následnom spracovaní. Mechanizmus je zakorenený v dynamickej rekryštalizácii - procese, kde zrná nukleujú a rastú nanovo, zatiaľ čo materiál stále prechádza deformáciou.
Zjemnenie zŕn prostredníctvom plastickej deformácie
Počas extrúzie za tepla obrobok zažíva pri prechode cez matricu intenzívne šmykové napätie. Táto deformačná energia poháňa dynamickú rekryštalizáciu a nahrádza pôvodnú hrubozrnnú štruktúru rafinovanou, rovnoosou alebo mierne pretiahnutou sieťou zŕn. Výskum zlúčenín na báze Bi₂Te₃ typu p vyrobených extrúziou za tepla ukázal, že rýchlosť extrúzie priamo riadi rovnováhu medzi rekryštalizáciou a rastom zŕn. Pri kontrolovanej rýchlosti 1,0 mm/min je možné dosiahnuť priemernú veľkosť zŕn až 1,53 μm, sprevádzanú vysokou hustotou hraníc zŕn s nízkym uhlom.
Tieto hranice s nízkym uhlom sú kritické. Na rozdiel od hraníc s vysokým uhlom, ktoré rozptyľujú nosiče náboja a zhoršujú elektrickú vodivosť, hranice s nízkym uhlom zachovávajú mobilitu nosiča, pričom stále prispievajú k rozptylu fonónov, čím sa potláča tepelná vodivosť mriežky. Táto dvojitá funkcia umožňuje extrudovaným materiálom udržať si termoelektrický výkon konkurencieschopný so zónovo roztavenými náprotivkami a zároveň získať značnú mechanickú pevnosť.
Riadenie textúry a riadenie anizotropie
Bi₂Te₃ je vrstvený materiál a jeho termoelektrické vlastnosti sú silne anizotropné. Smer v rovine (kolmý na os c) vykazuje oveľa vyššiu mobilitu nosiča ako smer v priečnej rovine. Spracovanie vytláčaním využíva túto anizotropiu zarovnaním osi c prednostne pozdĺž smeru vytláčania, čím sa vytvára to, čo je známe ako textúra vlákna.
Stupeň textúry je kvantifikovaný orientačným faktorom F, ktorý sa pohybuje od 0 (náhodné) do 1 (dokonale zarovnané). Prostredníctvom starostlivej kontroly teploty a rýchlosti vytláčania sa v materiáloch typu p dosiahli hodnoty F 0,28–0,41. Pre n-typ Bi₂Te₃ sa ukázalo, že zarovnanie smeru extrúzie s počiatočnou vodorovnou textúrou aspoň zdvojnásobí stupeň textúry, čím sa získa mobilita nosiča pri izbovej teplote 263 cm²V⁻¹s⁻¹ a výkonové faktory blížiace sa 47,3 μWcm⁻¹K⁻².
Porovnanie vnútorných štruktúr
| Porovnávacia položka | Extrudované Bi₂Te₃-Sb₂Te₃ materiály | Tradičné zónové taviace materiály |
|---|---|---|
| Vnútorná štruktúra | Hustá textúrovaná štruktúra | Smerová kryštálová štruktúra |
| Mechanické spracovanie | Vyššia odolnosť pri rezaní a riedení | Citlivejšie na defekty súvisiace s štiepením |
| Výroba tenkých triesok | Podporuje 0,2 mm tenké TEC komponenty | Náročnejšie na ultratenké spracovanie |
| Materiálová konzistencia | Kontrolovaná rovnomernosť textúry | V závislosti od podmienok rastu kryštálov |
| Aplikácie | Micro TEC, viacstupňový TEC, presné chladenie | Konvenčné aplikácie TEC |
Prečo mechanické vlastnosti určujú minimálnu veľkosť modulu TEC
V dizajne termoelektrického chladiča jednoduchý vzťah určuje, aký malý môže byť modul: minimálna výška nohy je obmedzená mechanickou pevnosťou materiálu. Termoelektrická noha, ktorá je príliš tenká na svoj prierez, sa zlomí počas spájkovania, krájania kociek alebo tepelných cyklov. Toto nie je teoretický problém - je to primárna prekážka v miniaturizácii TEC.
Proces extrúzie priamo rieši toto obmedzenie. Zjemnením veľkosti zŕn a zavedením dislokácií s vysokou hustotou extrúzia podstatne zvyšuje pevnosť v tlaku aj v šmyku v porovnaní so zónovo roztaveným materiálom.
Profily mechanických vlastností N-Type a P-Type
| Mechanická vlastnosť | Materiál typu N | Materiál typu P |
|---|---|---|
| Pevnosť v tlaku (MPa) | 54.0 | 66.0 |
| Pevnosť v šmyku (MPa) | 16.0 | 21.0 |
| Youngov modul (GPa) | 47.0 | 42.0 |
| Poissonov pomer | 0.30 | 0.30 |
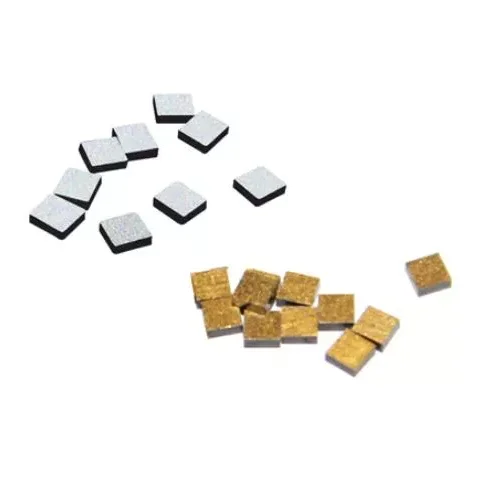
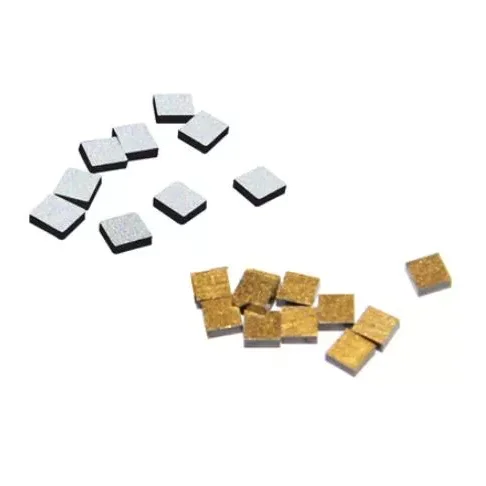
Tieto hodnoty predstavujú podstatnú rezervu oproti tomu, čo sa zvyčajne vyžaduje pri spracovaní tenkých triesok. Pre kontext boli hlásené zlúčeniny na báze Bi₂Te₃ extrudované za tepla s pevnosťou v tlaku dosahujúcou 189–226 MPa a pevnosťou v ohybe 126–139 MPa v závislosti od podmienok vytláčania. Tieto vylepšené vlastnosti umožňujú rezať mikročastice s rozmermi až 100 × 100 × 200 μm³ bez lomu.
Spoľahlivosť tepelných cyklov
Mechanická pevnosť tiež určuje dlhodobú spoľahlivosť pri tepelnom cyklovaní. Keď modul TEC pracuje, termoelektrické nohy zažívajú opakované cykly zahrievania a chladenia. Hranice zŕn pôsobia ako slabé miesta, kde sa môžu mikrotrhlinky nukleovať a šíriť. Jemnozrnná, husto spojená štruktúra vytvorená extrúziou rozdeľuje tepelné namáhanie rovnomernejšie ako kryštálová štruktúra zónovo roztaveného materiálu náchylná na štiepenie, čím sa zlepšuje odolnosť voči cyklickej únave.
Prahová hodnota 0,2 mm: Umožňuje výrobu ultratenkých čipov
Schopnosť spracovať termoelektrický materiál na hrúbku 0,2 mm nie je len výrobnou kuriozitou – je to podporná technológia novej generácie kompaktných chladiacich zariadení. Pri tejto hrúbke má termoelektrická noha pomer výšky k šírke, ktorý sa pri typických geometriách prvkov približuje k 1:1, čo znamená, že konštrukčné zaťaženie počas montáže je prevažne kompresné a nie ohybové.
Tri faktory robia z vytláčania proces umožňujúci tento režim hrúbky.
Znížená citlivosť na štiepenie
Zónovo roztavený Bi₂Te₃ sa ľahko štiepi pozdĺž bazálnej roviny. Keď sa plátok stenčí pod približne 0,5 mm, aj malé namáhanie pri manipulácii môže vyvolať štiepne trhliny, ktoré sa šíria cez celý prvok. Proces extrúzie narúša túto cestu štiepenia zavedením nesprávne orientovaných zŕn a hraníc pod nízkym uhlom, ktoré odchyľujú šírenie trhlín. Výsledkom je materiál, ktorý dokáže tolerovať mechanické namáhanie pri krájaní kociek, montáži typu pick-and-place a spájkovaní bez katastrofických zlomenín.
Kontrolovaná textúra pre konzistentné krájanie
Vo viacprvkových moduloch TEC musí mať každá noha takmer identické elektrické a tepelné charakteristiky. Ak sa orientácia textúry líši od prvku k prvku, výkon chladenia modulu sa stáva nepredvídateľným. Extrúzia vytvára ingoty s rovnomernou textúrou pozdĺž ich dĺžky, čo zabezpečuje, že prvky vyrezané z rôznych pozícií v rámci toho istého ingotu vykazujú konzistentné vlastnosti. Táto konzistencia je obzvlášť dôležitá vo viacstupňových konfiguráciách TEC, kde musia stovky prvkov fungovať v tepelnej rovnováhe.
Kompatibilita spracovateľského zariadenia
Mechanická pevnosť extrudovaného materiálu tiež ovplyvňuje výber následného zariadenia. Pretože materiál odoláva trieskam, výrobcovia môžu používať vyššie rýchlosti podávania počas plátkov a krájania, čím sa skracuje čas spracovania a náklady. Podobne automatizované systémy na vyberanie a umiestňovanie dokážu spracovať tenšie prvky s nižším rizikom rozbitia, čo umožňuje vyššiu priepustnosť montážnych liniek.
Aplikácie, ktoré vyžadujú extrudované termoelektrické materiály
Technické výhody extrúzie sa premietajú do hmatateľných výhod v niekoľkých aplikačných oblastiach, kde sú nevyhnutné tenké a spoľahlivé termoelektrické prvky.
Optická komunikácia a chladenie laserovou diódou
Optické transceivery a laserové diódy sú extrémne citlivé na teplotu. Posun vlnovej dĺžky, znížený výstupný výkon a zrýchlená degradácia sú výsledkom nedostatočnej tepelnej kontroly. Napríklad v optických moduloch 5G musia termoelektrické chladiče udržiavať teploty laserového čipu v rámci úzkych tolerancií, pričom sa zmestia do obalov, ktoré sa merajú v milimetroch.
Možnosť 0,2 mm tenkých čipov priamo podporuje túto požiadavku. Termoelektrické materiály na báze Bi₂Te₃ extrudované za tepla boli overené v aplikáciách optických modulov, ktoré demonštrujú účinnú reguláciu teploty fotonického čipu s potenciálom pre integráciu do komunikačných, laserových a infračervených systémov. Vysoká pevnosť materiálu v tlaku zaisťuje, že termoelektrické nohy prežijú spájkovacie a montážne procesy používané pri výrobe transceiverov, kde by nesúlad s tepelnou rozťažnosťou zlomil slabšie materiály.
Viacstupňové TEC štruktúry
Viacstupňové termoelektrické chladiče hromadia viacero vrstiev termoelektrických prvkov, aby sa dosiahli teplotné rozdiely, ktoré jeden stupeň nemôže dosiahnuť. Každý ďalší stupeň zvyšuje kapacitu tepelného čerpania a dosiahnuteľný ΔT, ale tiež prináša nové mechanické výzvy. Prvky vo vyšších stupňoch musia byť tenšie a musia si zachovať konzistentnosť výkonu s prvkami v nižších stupňoch.
Technológia vytláčania bola aplikovaná špecificky na výrobu termoelektrických nôh pre polovodičové viacstupňové chladiče pracujúce pri teplotách až do približne 140 K. Mechanické vlastnosti extrudovaného materiálu – najmä jeho odolnosť voči zlomeniu počas montáže tesne uložených viacvrstvových štruktúr – sú to, čo robí tieto kaskádové návrhy vyrobiteľné.
Lekárska a laboratórna kontrola teploty
Termoelektrické chladiče sú široko používané v lekárskych chladiacich systémoch, laboratórnych prístrojoch a výskumných zariadeniach, kde je kritická presná regulácia teploty. Aplikácie siahajú od udržiavania stability činidla v diagnostických zariadeniach až po kontrolu teploty vzorky v analytických prístrojoch.
V týchto nastaveniach musí termoelektrický materiál poskytovať tepelný výkon aj dlhodobú spoľahlivosť. Extrudované materiály Bi₂Te₃-Sb₂Te₃ ponúkajú potrebnú kombináciu: termoelektrický výkon v blízkosti izbovej teploty porovnateľný so zónovo roztaveným materiálom, spojený s mechanickou odolnosťou, ktorá zaisťuje stabilnú prevádzku počas tisícok tepelných cyklov.
Priemyselný a polovodičový tepelný manažment
Veľkopriemerové extrudované ingoty – dostupné v priemeroch do 35 mm a dĺžkach 120 mm alebo 240 mm – slúžia priemyselnej výrobe TEC, kde sú potrebné väčšie chladiace prvky. Aplikácie zahŕňajú lokalizovaný tepelný manažment v polovodičových zariadeniach, elektronických chladiacich systémoch a priemyselných zariadeniach na reguláciu teploty. Škálovateľnosť spracovania extrúziou umožňuje výrobcom vyrábať ingoty v objemoch, ktoré by boli nepraktické pri metódach rastu monokryštálov.
Od ingotu k modulu: Výrobná kapacita a kontrola kvality
Výroba extrudovaných termoelektrických materiálov si vyžaduje integrovaný výrobný prístup, ktorý zahŕňa prípravu materiálu, spracovanie extrúziou, výrobu prvkov a montáž modulov. Každý stupeň musí byť kontrolovaný, aby sa zachovali mikroštrukturálne charakteristiky, ktoré dávajú extrudovaným materiálom ich výkonnostné výhody.
Príprava materiálu a extrúzia
Proces začína prípravou tuhých roztokových kompozícií Bi2Te3-Sb2Te3, s dôkladnou kontrolou stechiometrie a hladín dopantu, aby sa dosiahol požadovaný typ nosiča a koncentrácia. Pripravený materiál je potom konsolidovaný a extrudovaný za podmienok kontrolovanej teploty a rýchlosti deformácie. Parametre extrúzie — teplota, rýchlosť a redukčný pomer — určujú veľkosť zŕn, intenzitu textúry a hustotu defektov, pričom všetky tieto faktory ovplyvňujú termoelektrické a mechanické vlastnosti.
Spracovanie a montáž prvkov
Po extrúzii sa ingot spracuje na termoelektrické prvky plátkovaním, krájaním na kocky a prípravou povrchu. Zvýšená mechanická pevnosť extrudovaného materiálu umožňuje agresívne stenčenie na 0,2 mm a presné krájanie kociek s vysokou výťažnosťou. Prvky sú potom pokovované, spájkované a zostavené do modulov. Overenie kvality zahŕňa kontrolu rozmerov, meranie elektrických vlastností a testovanie tepelných vlastností.
Výrobné zariadenia
Kompletná výrobná linka pre extrudované termoelektrické materiály a moduly zahŕňa:
- Pec na namáčanie cínu: Na spájkovanie koncov prvkov
- Vibračný výkyvný formovací stroj: Pre presné polohovanie prvkov
- Zváračka: Na elektrické prepojenie
- Rúra: Na vytvrdzovanie a tepelné spracovanie
- Dávkovací stroj: Na nanášanie lepidla
- Automatický zvárací stroj: Na zapuzdrenie modulov
- Rezačka: Na oblátky a kocky
- Stroj na tuhnutie: Na vytváranie spájkovaných spojov
- Spájkovacie zariadenie pretavením: Pre vysoko spoľahlivé spájkovanie
- Plne automatický tlačový stroj: Na metalizáciu vzorov
Často kladené otázky
Aká je primárna výhoda extrúzie oproti zónovému taveniu pre termoelektrické materiály?
Extrúzia vytvára hustú, jemnozrnnú textúrovanú štruktúru, ktorá poskytuje mechanickú pevnosť vyššiu ako zónovo roztavené monokryštály. Táto výhoda pevnosti umožňuje spracovanie na tenšie rozmery – až do 0,2 mm – bez lámania počas rezania, stenčovania alebo montáže, pri zachovaní termoelektrického výkonu konkurencieschopného zónovo roztavenému materiálu.
Môžu extrudované termoelektrické materiály zodpovedať termoelektrickému výkonu monokryštálov?
áno. Prostredníctvom riadenej orientácie textúry a zjemnenia zrna dosahujú extrudované materiály na báze Bi₂Te3 mobilitu nosiča a výkonové faktory porovnateľné so vzorkami roztavenými v zónach. Jemnozrnná štruktúra tiež zavádza ďalší fonónový rozptyl, ktorý môže znížiť tepelnú vodivosť mriežky a potenciálne zlepšiť celkovú hodnotu.
Aké hrúbky triesok možno spoľahlivo vyrobiť z extrudovaných ingotov?
Extrudované materiály Bi₂Te₃-Sb₂Te₃ podporujú výrobu termoelektrických čipov až do hrúbky 0,2 mm. Túto schopnosť umožňuje pevnosť materiálu v tlaku (54–66 MPa) a pevnosť v šmyku (16–21 MPa), ktoré poskytujú dostatočnú štrukturálnu integritu pre ultratenké spracovanie a automatizovanú montáž.
Sú extrudované materiály vhodné pre viacstupňové TEC konfigurácie?
Absolútne. Viacstupňové TEC vyžadujú konzistentný výkon naprieč mnohými prvkami a mechanickú odolnosť počas stohovania. Jednotná textúra a vysoká mechanická pevnosť extrudovaných materiálov ich robí vhodnými pre tieto aplikácie a technológia extrúzie bola špeciálne aplikovaná na výrobu nôh pre viacstupňové chladiče pracujúce pri teplotách až ~140 K.
Aké rozmery ingotov sú k dispozícii pre extrudované termoelektrické materiály?
Štandardné rozmery extrudovaného ingotu zahŕňajú dĺžky 120 mm a 240 mm, s priemermi 25 mm, 30 mm a 35 mm. Tieto rozmery podporujú výrobu prvkov micro-TEC aj väčších komponentov priemyselného chladenia.
Ste pripravení preskúmať, ako môžu extrudované termoelektrické materiály zlepšiť váš výrobný výnos TEC a umožniť tenšie architektúry zariadení?
Kontaktujte nás